 2050
У металообробці навіть найменше відхилення інструменту на початку різання може призвести до браку всієї деталі. Звичайне спіральне свердло через свою довжину та геометрію перемички часто «відводиться» убік під час першого контакту з гладкою поверхнею металу. Для створення точної накільної заглибини та формування центрових отворів за ГОСТ/DIN використовується спеціалізований інструмент підвищеної жорсткості.
Де не обійтися без центрування?
Основні сфери застосування та технологічні завдання:
- Підготовка під токарну обробку: створення центрових отворів на торцях валів та довгих заготовок для їх подальшої фіксації в обертовому або упорному центрі токарного верстата.
- Попереднє заначування (накернювання): формування точного напрямного конуса перед застосуванням спіральних свердел великого діаметра.
- Зниження зносу інструменту: відсутність радіального биття на старті запобігає сколюванню кутів основним свердлом та покращує совісність отвору.
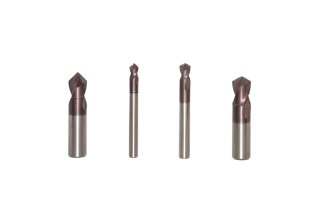
Основні типи та стандарти виконання
Залежно від вимог до формату центрового отвору обирають відповідну форму інструменту:
- Тип A (Без захисного конуса): створює стандартний центровий отвір із конусом 60°. Найбільш поширений варіант для більшості загальномашинобудівних робіт.
- Тип B (Із захисним конусом 120°): формує додаткову запобіжну фаску по краю отвору, яка захищає робочий конус 60° від випадкових механічних пошкоджень та забоїн під час транспортування деталі.
- Тип R (Радіусний профіль): утворює дугоподібну поверхню центрового отвору, що необхідно для відповідальних деталей, де важлива точність позиціонування при можливих перекосах осі.
Чому важливо використовувати якісний інструмент?
Коли у виробничому процесі застосовується надійне свердло центрувальне, виготовлене із якісної швидкорізальної сталі (HSS, HSS-E з вмістом кобальту) або монолітного твердого сплаву, підприємство отримує кілька ключових переваг:
- Висока жорсткість: коротка робоча частина та товста шийка повністю виключають вигин інструменту під час врізання.
- Двостороннє виконання: більшість монолітних моделей є двосторонніми, що подвоює ресурс інструменту до моменту переточування.
- Чистота та точність конуса: відсутність вібрацій дозволяє отримати ідеальну прилягаючу поверхню для токарних центрів.
Поради щодо використання
Для запобігання поломці тонокого кінчика інструменту:
- Дотримуйтесь високих оборотів шпинделя та помірної подачі при вході в метал.
- Забезпечте подачу СОЖ у зону різання для відведення дрібної стружки та запобігання налипанню металу.